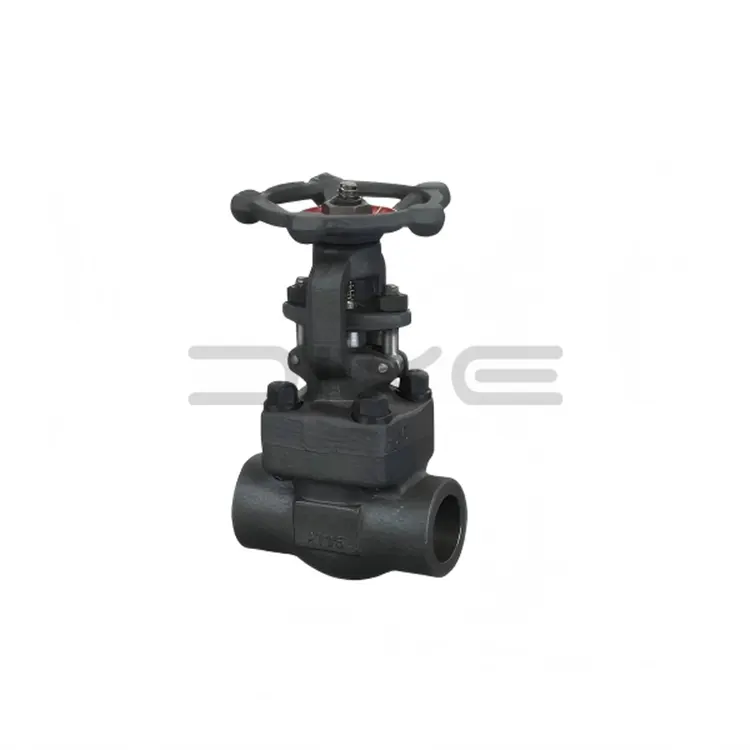
Selección de grados de acero inoxidable para válvulas de compuerta
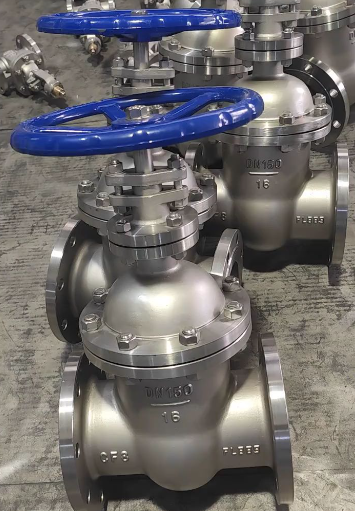
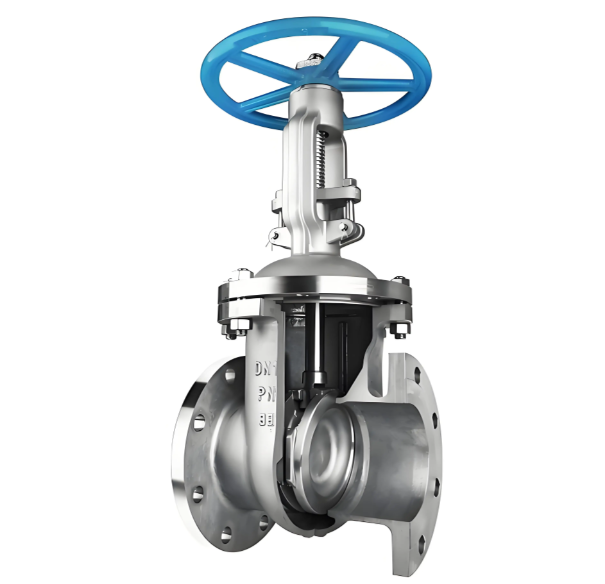
Selección de grado de material paraVálvulas de compuerta de acero inoxidable La selección del grado de material para las válvulas de compuerta de acero inoxidable está determinada por las características del medio, junto con las condiciones de servicio de temperatura y presión. A continuación se enumeran tres grados de fundición ampliamente utilizados:
CF8 (acero inoxidable 304):Adecuado para medios ligeramente corrosivos como ácido nítrico diluido y ácidos orgánicos. Puede soportar temperaturas de funcionamiento de hasta 400 °C y ofrece el rendimiento más rentable.
CF8M (acero inoxidable 316):Diseñado para servicios moderadamente corrosivos que incluyen ácido sulfúrico diluido, ácido fosfórico y agua de mar. Su temperatura máxima de funcionamiento alcanza los 450°C; la adición de molibdeno mejora significativamente la resistencia a la corrosión por picaduras.
CF3M (acero inoxidable 316L con contenido de carbono ultrabajo):Preferido para ensamblajes soldados. Su contenido de carbono se mantiene por debajo del 0,03%, lo que previene eficazmente la corrosión intergranular dentro de las zonas afectadas por el calor de la soldadura.
Para condiciones de funcionamiento especiales, se encuentran disponibles grados alternativos:
CF8C (acero inoxidable 347):La adición de niobio estabiliza el carbono y ofrece una excelente resistencia a la corrosión intergranular a alta temperatura.
CN7M (Aleación 20):Especialmente formulado para servicio de ácido sulfúrico concentrado en caliente.
Procedimiento de selección de grados:
Confirmar el tipo y la concentración de los medios de proceso.
Consulte los manuales de resistencia a la corrosión para verificar la compatibilidad con la corrosión de los grados candidatos.
Definir los parámetros de temperatura y presión de funcionamiento.
Finalice el grado que satisfaga los requisitos tanto de corrosión como de presión y temperatura.
Características de fundición y mecanizado deVálvulas de compuerta de acero inoxidableLa práctica de fundición de las válvulas de compuerta de acero inoxidable difiere sustancialmente de la de las válvulas de compuerta de acero al carbono.
El acero inoxidable presenta una fluidez del metal fundido más pobre en comparación con el acero al carbono. La temperatura de vertido debe aumentarse entre 50 y 80 °C para lograr el llenado completo del molde; Sin embargo, una temperatura excesiva provoca una estructura de grano grueso y una resistencia mecánica reducida.
El acero inoxidable también presenta una contracción aproximadamente 1,5 veces mayor que el acero al carbono. Por lo tanto, son obligatorios elevadores más grandes en el diseño del sistema de compuertas para mitigar las cavidades por contracción severa. Durante la fundición se forman incrustaciones en la superficie más dura, lo que hace que el sacudido y el pulido requieran más mano de obra.
En operaciones de mecanizado, el acero inoxidable presenta una pobre maquinabilidad y una fuerte tendencia al endurecimiento por trabajo, lo que acelera el desgaste de la herramienta. Las contramedidas prácticas incluyen la adopción de herramientas de corte de carburo cementado de la serie YG, la reducción de la velocidad de corte al 60-70 % de los valores típicos para el acero al carbono y la aplicación de velocidades de avance más altas para evitar que la herramienta permanezca en las capas superficiales endurecidas.
Se debe prestar especial atención al revestimiento duro de las superficies de sellado. Los coeficientes de expansión térmica no coincidentes entre el metal base de acero inoxidable y los depósitos de revestimiento duro de estelita pueden inducir tensión residual y distorsión de los componentes después de la soldadura. Tratamiento superficial y pasivación para válvulas de compuerta de acero inoxidable A pesar de la resistencia intrínseca a la corrosión del acero inoxidable, el acabado superficial y la pasivación adecuados siguen siendo fundamentales para una vida útil confiable.
Tratamiento de superficie interna:
Las vías de flujo internas se limpian con chorro de arena para eliminar las incrustaciones de fundición y la arena residual. A continuación, los componentes se tratan con una solución pasivadora mixta de ácido nítrico y fluorhídrico. Este tratamiento elimina la contaminación de la superficie con hierro libre y genera una película pasiva uniforme y densa de óxido de cromo de 2 a 5 nm de espesor: la barrera central que proporciona protección contra la corrosión.
La calidad de la pasivación se valida mediante la prueba del punto azul: se aplica una solución de prueba (ferricianuro de potasio más ácido nítrico) sobre la superficie. Un resultado aprobado no muestra ninguna decoloración azul en 30 segundos; Las manchas azules indican contaminación residual de hierro libre.
Tratamiento superficial externo:
Normalmente, las válvulas de compuerta de acero inoxidable no requieren pintura externa gracias a su buena resistencia a la corrosión atmosférica. Cuando las especificaciones del proyecto exigen marcas pintadas, primero se debe aplicar una imprimación epoxi para superar la mala adhesión de la pintura en superficies lisas de acero inoxidable, seguido de la aplicación de una capa superior.
Las caras de sellado de las bridas están recubiertas con grasa antioxidante para protección temporal durante el transporte y almacenamiento, evitando manchas de óxido en la superficie que comprometerían el rendimiento del sellado.
Noticias relacionadas
- ¿Qué es una válvula de compuerta de acero forjado y cómo respalda un control de flujo industrial confiable?
- Filtro en Y con brida ANSI 150LB de acero inoxidable para filtración confiable de tuberías
- Proceso de prueba completo de válvula de bola de acero inoxidable | Inspección estándar y garantía de calidad
- Válvula de mariposa sanitaria de 3 piezas para sistemas de control de fluidos higiénicos
- Tendencias de las válvulas de retención de Sanitary Union en el procesamiento moderno de fluidos higiénicos
- Válvula de bola con brida de dos piezas: principios estructurales, reglas de instalación y limitaciones de aplicación
Déjame un mensaje